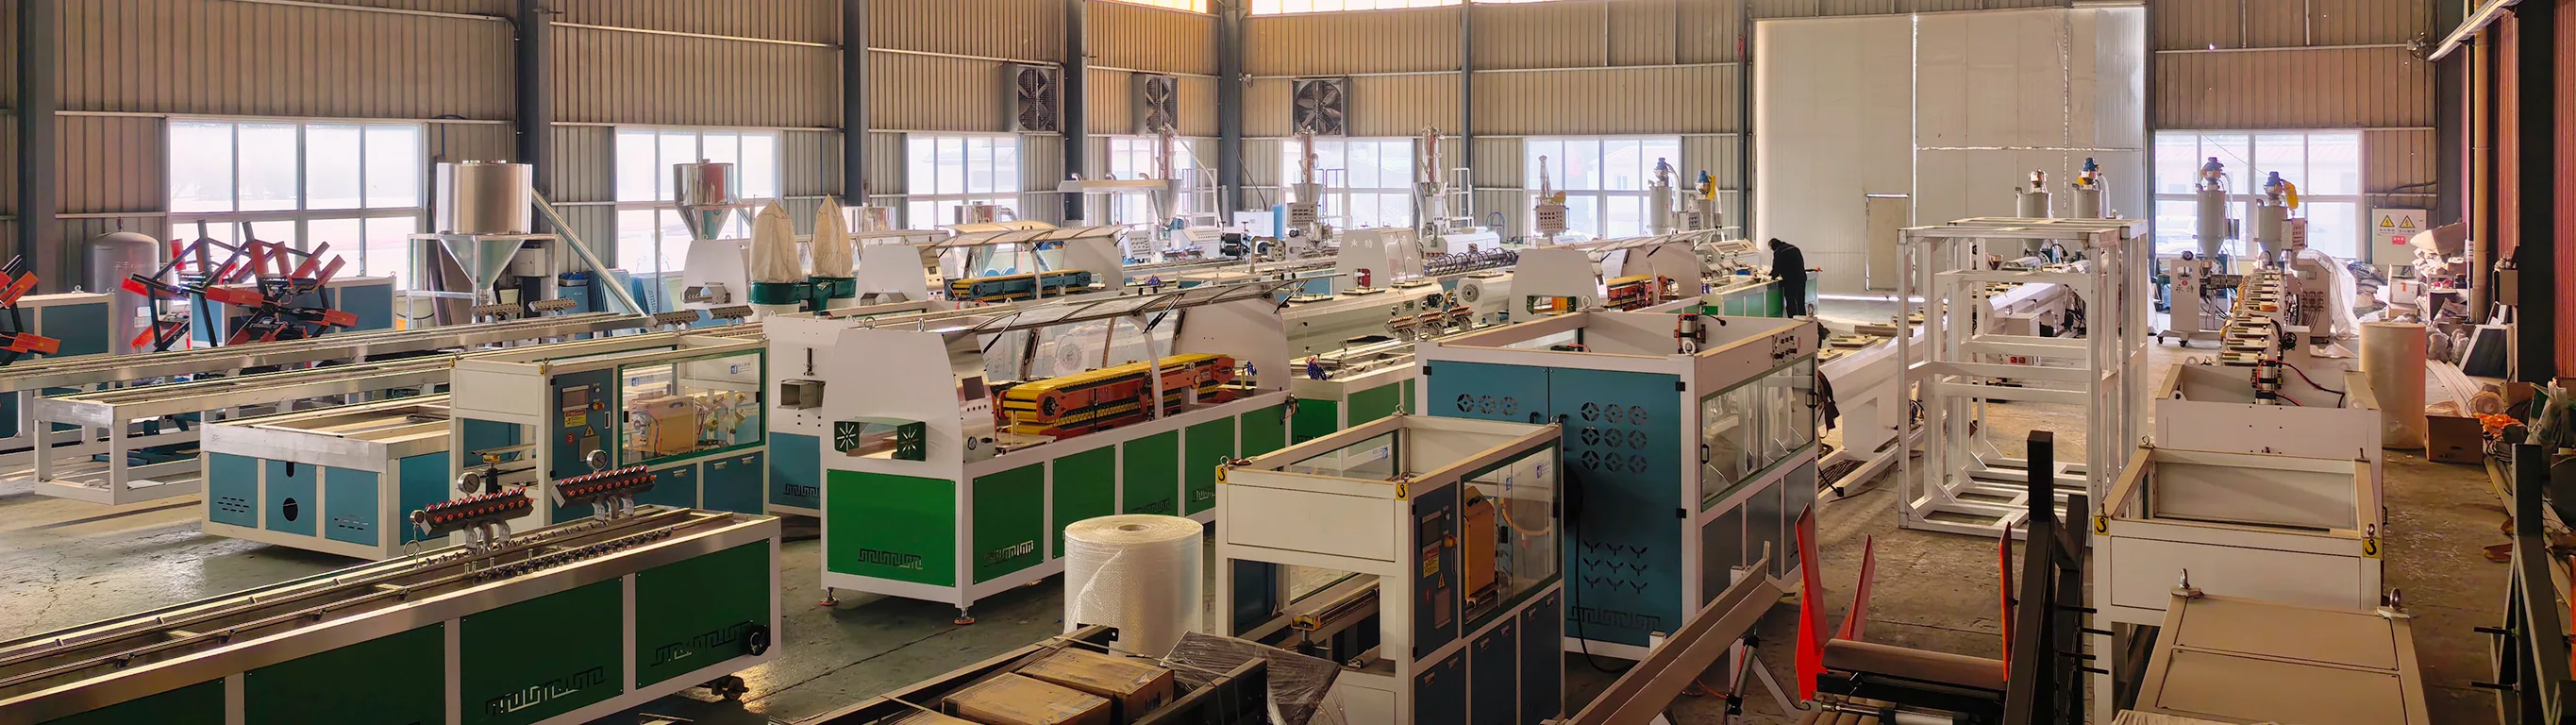
Як працуе машына для вырабу лістоў для падлогі з ПВХ SPC?
Кароткі змест артыкула
Надзейная машына для вытворчасці лістоў для падлогі з ПВХ SPCмае важнае значэнне для вытворцаў, якія жадаюць вырабляць высакаякасныя кампазітныя падлогі з каменнага пластыка з аднолькавымі памерамі, стабільнай якасцю паверхні і эфектыўнай вытворчай прадукцыйнасцю. Ад падрыхтоўкі сыравіны і экструзіі да каландравання, астуджэння і апрацоўкі лістоў, кожны этап вытворчасці ўплывае на канчатковы прадукт.
У гэтым кіраўніцтве тлумачыцца, як працуе абсталяванне для вытворчасці лістоў для падлогі SPC, якія кампаненты ўплываюць на якасць вытворчасці, як выбраць падыходнае абсталяванне і што вытворцы павінны ўлічваць пры планаванні вытворчай лініі. Ён таксама даследуе агульныя вытворчыя праблемы і практычныя спосабы павышэння эфектыўнасці працы пры адначасовым кантролі вытворчых выдаткаў.
Змест
- Як працуе машына для вырабу лістоў для падлогі з ПВХ SPC?
- Якія матэрыялы выкарыстоўваюцца ў вытворчасці падлогавых пліт SPC?
- Якія асноўныя кампаненты вытворчай лініі SPC?
- Як кожны этап вытворчасці ўплывае на якасць ліста?
- Якія фактары вызначаюць якасць насцілу SPC?
- Як вытворцы могуць павысіць эфектыўнасць вытворчасці?
- Якія агульныя праблемы ўзнікаюць падчас вытворчасці лістоў SPC?
- Як выбраць правільную машыну для насцілу падлогі SPC?
- Чаму тэхнічнае абслугоўванне абсталявання важна?
- Часта задаюць пытанні
1. Як працуе машына для вырабу лістоў для падлогі з ПВХ SPC?
Машына для вытворчасці лістоў для падлогі з ПВХ SPC - гэта прамысловая вытворчая сістэма, прызначаная для вытворчасці цвёрдых асноўных лістоў, якія выкарыстоўваюцца ў кампазітных падлогавых пакрыццях з каменнага пластыка. Гэтыя лісты звычайна складаюцца з полівінілхларыду (ПВХ), карбанату кальцыя, стабілізатараў, тэхналагічных дапаможнікаў і іншых функцыянальных дабавак.
У адрозненне ад традыцыйных гнуткіх вінілавых падлогавых матэрыялаў, асноўныя лісты SPC распрацаваны для забеспячэння большай стабільнасці памераў і цвёрдасці. Іх прадукцыйнасць залежыць ад рэцэптуры, умоў апрацоўкі, канфігурацыі абсталявання і кантролю якасці на працягу ўсяго вытворчасці.
Працэс вытворчасці звычайна пачынаецца з падрыхтоўкі і змешвання сыравіны. Затым сумесь апрацоўваецца праз экструзійную сістэму, фармуецца ў суцэльны ліст, калібруецца, астуджаецца і перадаецца на наступнае абсталяванне для рэзкі або далейшай апрацоўкі.
Тыповы вытворчы працэс SPC:
Падрыхтоўка сыравіны → Змешванне → Падача → Экструзія → Каландраванне або фармаванне ліста → Астуджэнне → Выцягванне → Рэзка → Агляд → Укладванне
Кожная ступень выконвае пэўную функцыю. Дакладны кантроль тэмпературы, стабільная падача матэрыялу, раўнамерны ціск і сінхранізаваная хуткасць лініі дапамагаюць вытворцам падтрымліваць стабільную таўшчыню ліста і якасць паверхні.
Для вытворцаў падлогавых пакрыццяў выбар вытворчай лініі адпаведнай канфігурацыі - гэта не проста набыццё экструдара. Гэта ўключае ў сябе ацэнку ўсяго вытворчага працэсу, каб пераканацца, што абсталяванне адпавядае запланаваным спецыфікацыям прадукту і вытворчым мэтам.
2. Якія матэрыялы выкарыстоўваюцца ў вытворчасці пліт для падлогі SPC?
Рэцэптура матэрыялу гуляе важную ролю ў вызначэнні механічных уласцівасцей, паводзін пры апрацоўцы і канчатковага выгляду падлогі SPC. Прыдатная вытворчая машына павінна быць сумяшчальная з абраным вытворцам складам сыравіны.
2.1 Полівінілхларыд (ПВХ)
ПВХ з'яўляецца асноўным палімерным кампанентам падлогавага пакрыцця SPC. Ён дзейнічае як злучная матрыца, якая ўтрымлівае мінеральныя напаўняльнікі і дадаткі разам. Яго характарыстыкі апрацоўкі ўплываюць на паводзіны расплаву, якасць плаўлення і механічныя характарыстыкі гатовага асноўнага ліста.
2.2 Карбанат кальцыя
Карбанат кальцыя шырока выкарыстоўваецца ў якасці мінеральнага напаўняльніка ў складах SPC. Гэта спрыяе цвёрдай структуры асноўнага матэрыялу і ўплывае на шчыльнасць, калянасць і кошт вытворчасці.
Памер часціц, размеркаванне, утрыманне вільгаці і загрузка напаўняльніка павінны старанна кантралявацца. Залішняя або дрэнна дысперсная напаўняльнік можа негатыўна паўплываць на расплаўленне матэрыялу і трываласць ліста.
2.3 Стабілізатары і тэхналагічныя дабаўкі
Стабілізатары дапамагаюць абараніць ПВХ падчас тэрмічнай апрацоўкі, у той час як тэхналагічныя дапаможнікі падтрымліваюць плаўленне расплаву і паляпшаюць паслядоўнасць апрацоўкі. Змазачныя матэрыялы, мадыфікатары ўдару і іншыя дабаўкі таксама могуць быць уключаны ў залежнасці ад складу прадукту.
| Матэрыял | Асноўная функцыя | Важнае меркаванне |
|---|---|---|
| ПВХ смала | Забяспечвае палімерную матрыцу | Нязменная якасць смалы і характарыстыкі апрацоўкі |
| Карбанат кальцыя | Забяспечвае мінеральнае напаўненне і цвёрдасць | Памер і дысперснасць часціц |
| Стабілізатары | Паляпшэнне тэрмічнай стабільнасці | Сумяшчальнасць з ПВХ рэцэптурай |
| Тэхнічныя дапаможнікі | Падтрымка зліцця і апрацоўкі | Прыдатная дазоўка і склад |
| Змазачныя матэрыялы | Дапамажыце кантраляваць паток матэрыялу і паводзіны апрацоўкі | Збалансаваная ўнутраная і знешняя змазка |
| Мадыфікатары ўздзеяння | Павышэнне прадукцыйнасці, звязанай з уздзеяннем | Сумяшчальнасць і патрабаваныя ўласцівасці прадукту |
Вытворцы павінны стварыць стабільны склад, перш чым завяршаць налады машыны. Змены ва ўласцівасцях сыравіны могуць паўплываць на ціск экструзіі, тэмпературу расплаву, стабільнасць выхаду і памеры гатовага ліста.
3. Якія асноўныя кампаненты вытворчай лініі SPC?
Поўная лінія па вытворчасці лістоў для падлогі з ПВХ SPC звычайна складаецца з некалькіх узаемазвязаных машын. Дакладная канфігурацыя залежыць ад вытворчых магутнасцей, памераў лістоў, рэцэптуры і патрабаванняў вытворцы да аздаблення.
3.1 Высакахуткасная сістэма змешвання
Сістэма змешвання аб'ядноўвае смалу ПВХ, карбанат кальцыя і дабаўкі ў аднастайную сумесь. Правільнае змешванне дапамагае раўнамерна размеркаваць інгрэдыенты і зніжае рызыку неадпаведных уласцівасцяў матэрыялу падчас экструзіі.
3.2 Сістэма кармлення
Аўтаматычнае падаючае абсталяванне перадае падрыхтаваныя матэрыялы ў сістэму экструзіі. Стабільная і паслядоўная падача важная, таму што ваганні ў падачы матэрыялу могуць выклікаць змены ў аб'ёме вытворчасці і таўшчыні ліста.
3.3 Двухшнековый экструдар
Двухшнековый экструдар з'яўляецца асноўным кампанентам многіх ліній па вытворчасці лістоў SPC. Ён транспартуе, змешвае, пластыфікуе і транспартуе матэрыял у кантраляваных умовах апрацоўкі.
Канструкцыя шнека, дыяметр шнека, магутнасць рухавіка, тэмпературныя зоны і магутнасць экструзіі павінны адпавядаць складу матэрыялу і патрабаванай прадукцыйнасці.
3.4 Абсталяванне для каландравання і фармавання лістоў
Каландр або іншае абсталяванне для фарміравання лістоў дапамагае сфармаваць экструдаваны матэрыял у суцэльны ліст з неабходнай шырынёй, таўшчынёй і характарыстыкамі паверхні.
Выраўноўванне роліка, кантроль тэмпературы, стан паверхні і размеркаванне ціску з'яўляюцца важнымі фактарамі, якія ўплываюць на аднастайнасць ліста.
3.5 Сістэма астуджэння
Секцыя астуджэння зніжае тэмпературу ліста кантраляваным чынам. Правільнае астуджэнне дапамагае стабілізаваць памеры і падрыхтаваць матэрыял для наступнай апрацоўкі.
3.6 Пад'ёмнае і рэжучае абсталяванне
Сістэма выцягвання забяспечвае стабільнае рух лістоў, у той час як блок рэзкі вырабляе лісты або секцыі ў адпаведнасці з неабходнымі памерамі.
3.7 Электрычная сістэма кіравання
Цэнтралізаваная сістэма кіравання дазваляе аператарам кантраляваць і наладжваць важныя працоўныя параметры, уключаючы тэмпературу, хуткасць і іншыя параметры працэсу. Добра прадуманы інтэрфейс кіравання можа спрасціць працу і палепшыць паўтаральнасць вытворчасці.
| Абсталяванне | Асноўная функцыя | Уплыў якасці |
|---|---|---|
| Сістэма змешвання | Змешванне сыравіны | Кансістэнцыя матэрыялу |
| Сістэма кармлення | Стабільнае матэрыяльнае забеспячэнне | Кансістэнцыя выхаду |
| Двухшнековый экструдар | Пластыфікацыя і транспарціроўка | Якасць плаўлення і плаўленне матэрыялу |
| Каландравая ўстаноўка | Фарміраванне ліста | Таўшчыня і аднастайнасць паверхні |
| Сістэма астуджэння | Кантраляванае астуджэнне | Стабільнасць памераў |
| Рэжучы блок | Кантроль памераў | Дакладнасць гатовага ліста |
4. Як кожны этап вытворчасці ўплывае на якасць ліста?
Разуменне ўзаемасувязі паміж этапамі вытворчасці і якасцю гатовай прадукцыі дапамагае вытворцам выяўляць праблемы да таго, як яны прывядуць да вялікай колькасці адходаў.
4.1 Падрыхтоўка сыравіны
Сыравіну варта дакладна ўзважыць і змяшаць па ўстаноўленай рэцэптуры. Дрэннае размеркаванне інгрэдыентаў можа выклікаць супярэчлівыя ўласцівасці матэрыялу, нестабільную экструзію або бачныя дэфекты гатовага ліста.
4.2 Экструзія і пластыфікацыя
Падчас экструзіі злучэнне ПВХ награваецца і ператвараецца ў прыдатны для працы расплав. Налады тэмпературы павінны адпавядаць рэцэптуры і канструкцыі абсталявання.
Недастатковая пластыфікацыя можа прывесці да дрэннага зварвання і слабой структуры ліста. Празмернае цеплавое ўздзеянне можа выклікаць дэградацыю ПВХ, змяненне колеру або іншыя дэфекты апрацоўкі.
4.3 Фарміраванне ліста і кантроль таўшчыні
Фарміруючы ўчастак вызначае геаметрыю ліста. Нераўнамерны ціск валіка, няправільнае выраўноўванне або нестабільны паток матэрыялу могуць выклікаць змены таўшчыні па ўсёй шырыні ліста.
4.4 Астуджэнне і стабілізацыя памераў
Умовы астуджэння ўплываюць на стабільнасць памераў ліста. Хуткае або нераўнамернае астуджэнне можа спрыяць унутранаму напружанню, дэфармацыі або змене памераў.
4.5 Рэзка і канчатковая праверка
Дакладнасць рэзкі ўплывае на вытворчасць падлогі. Гатовыя лісты павінны быць правераны на таўшчыню, шырыню, даўжыню, знешні выгляд паверхні, роўнасць і іншыя патрабаванні, вызначаныя заказчыкам.
Практычныя рэкамендацыі:
Устанавіце кантрольна-прапускныя пункты пасля экструзіі, фармавання ліста, астуджэння і рэзкі. Ранняе выяўленне адхіленняў звычайна больш эканамічнае, чым выяўленне дэфектаў пасля далейшай апрацоўкі падлогі.
5. Якія фактары вызначаюць якасць насцілу SPC?
Для высакаякасных асноўных лістоў SPC патрабуецца баланс паміж складам матэрыялу, прадукцыйнасцю абсталявання, кіраваннем працэсам і стандартамі праверкі.
5.1 Аднастайнасць таўшчыні
Сталая таўшчыня вельмі важная для вытворчасці падлогавых пакрыццяў. Варыяцыі могуць уплываць на зборку прадукту, памеры гатовага падлогавага пакрыцця і агульны аб'ём вытворчасці.
5.2 Якасць паверхні
Ліст павінен мець аднастайны выгляд без відавочных драпін, бурбалак, шурпатасці, забруджванняў і іншых бачных дэфектаў. Якасць паверхні залежыць ад чысціні матэрыялу, стану расплаву, паверхні ролікаў і стабільнасці апрацоўкі.
5.3 Стабільнасць памераў
Лісты SPC павінны захоўваць зададзеныя памеры падчас астуджэння, захоўвання і наступнай апрацоўкі. Склад матэрыялу і ўмовы астуджэння ўплываюць на паводзіны памераў.
5.4 Механічныя ўласцівасці
Цвёрдасць, ударатрываласць і характарыстыкі на выгіб з'яўляюцца важнымі фактарамі асноўных матэрыялаў SPC. Вытворцы павінны ацэньваць гэтыя ўласцівасці праз адпаведныя выпрабаванні, а не спадзявацца выключна на візуальны агляд.
5.5 Стабільная вытворчая прадукцыйнасць
Якасць павінна заставацца нязменнай у розных вытворчых партыях. Стабільная падача матэрыялу, паўтаральныя налады машыны і рэгулярнае тэхнічнае абслугоўванне дапамагаюць паменшыць нечаканыя варыяцыі.
6. Як вытворцы могуць павысіць эфектыўнасць вытворчасці?
Для вытворцаў падлогавых пакрыццяў эфектыўнасць вытворчасці прадугледжвае не толькі максімізацыю хуткасці машыны. Паспяховая праца павінна збалансаваць аб'ём вытворчасці, якасць прадукцыі, спажыванне энергіі, патрабаванні да працоўнай сілы і выкарыстанне матэрыялаў.
6.1 Аптымізацыя фармулёўкі матэрыялу
Працуйце з кваліфікаванымі пастаўшчыкамі матэрыялаў і стварайце кантраляваную рэцэптуру. Пазбягайце частых непатрэбных змяненняў у суадносінах інгрэдыентаў, бо яны могуць паўплываць на стабільнасць апрацоўкі і характарыстыкі прадукту.
6.2 Падтрымлівайце стабільныя параметры апрацоўкі
Кантралюйце важныя параметры, такія як тэмпература, хуткасць шнека, ціск экструзіі, умовы валкоў і хуткасць вытворчасці. Вядзіце запісы паспяховых налад працы для розных спецыфікацый прадукту.
6.3 Скарачэнне незапланаванага часу прастою
Рэгулярныя праверкі шруб, ствалоў, ролікаў, падшыпнікаў, рухавікоў і электрычных сістэм дапамагаюць выявіць магчымыя збоі, перш чым яны перапыняць вытворчасць.
6.4 Паляпшэнне аўтаматызацыі і каардынацыі працэсаў
Аўтаматычная падача, сінхранізаваная адгрузка, цэнтралізаванае кіраванне і аўтаматычная рэзка могуць паменшыць ручное ўмяшанне і палепшыць стабільнасць вытворчасці.
6.5 Падрыхтоўка аператараў машын
Аператары павінны разумець працэдуры запуску, рэгуляванне тэмпературы, апрацоўку матэрыялаў, ненармальныя ўмовы працы машыны і патрабаванні да выключэння. Правільнае навучанне зніжае колькасць памылак пры эксплуатацыі і страты матэрыялаў.
| Зона добраўпарадкавання | Рэкамендаванае дзеянне | Чаканая выгада |
|---|---|---|
| Кіраванне матэрыяламі | Стандартызаваць рэцэптуры і працэдуры ўзважвання | Больш стабільная якасць матэрыялу |
| Кантроль працэсаў | Сачыце за тэмпературай і параметрамі вытворчасці | Больш стабільная вытворчасць |
| Тэхнічнае абслугоўванне абсталявання | Выконвайце запланаваныя планы праверак | Скарачэнне непрадбачаных прастояў |
| Аўтаматызацыя | Каардынуйце падачу, фармоўку і рэзку | Палепшаная эфектыўнасць працы |
| Навучанне аператара | Практычныя інструкцыі па эксплуатацыі | Менш вытворчых памылак |
7. Якія агульныя праблемы ўзнікаюць падчас вытворчасці лістоў SPC?
Нават з добра прадуманай машынай для вытворчасці лістоў для падлогі з ПВХ SPC вытворцы могуць сутыкнуцца з праблемамі апрацоўкі. Выяўленне іх магчымых прычын - важная частка падтрымання стабільнасці вытворчасці.
7.1 Няроўная таўшчыня ліста
Магчымыя прычыны:
- Няўстойлівая падача матэрыялу.
- Няправільнае выраўноўванне роліка.
- Нераўнамернае размеркаванне ціску.
- Ваганні выхаду экструзіі.
Рэкамендуемыя рашэнні:Праверце сістэму падачы, праверце выраўноўванне ролікаў, кантралюйце стабільнасць экструзіі і адрэгулюйце ўмовы фармавання ў адпаведнасці з інструкцыямі вытворцы абсталявання.
7.2 Паверхневыя бурбалкі або дэфекты
Магчымыя прычыны:
- Вільгаць або забруджванне сыравіны.
- Няправільныя ўмовы апрацоўкі матэрыялу.
- Супярэчлівае зліццё матэрыялаў.
- Забруджвання на фармовачных валіках.
Рэкамендуемыя рашэнні:Праверце захоўванне сыравіны і чысціню, праверце рэцэптуру, праверце паверхні ролікаў і ацаніце тэмпературны профіль экструзіі.
7.3 Скрыўленне або дэфармацыя ліста
Магчымыя прычыны:
- Нераўнамернае астуджэнне.
- Рэшткавае ўнутранае напружанне.
- Незбалансаваная рэцэптура.
- Няправільнае абыходжанне пасля вытворчасці.
Рэкамендуемыя рашэнні:Аптымізуйце ўмовы астуджэння, перагледзьце склад матэрыялу і палепшыце працэдуры апрацоўкі і захоўвання лістоў.
7.4 Нізкі аб'ём вытворчасці
Магчымыя прычыны:
- Недастатковая магутнасць экструзіі.
- Нестабільнае матэрыяльнае забеспячэнне.
- Частыя перабоі ў працы абсталявання.
- Няправільная каардынацыя паміж вытворчымі падраздзяленнямі.
Рэкамендуемыя рашэнні:Ацаніце ўсю вытворчую лінію, а не толькі павялічвайце хуткасць шнека. Праверце магутнасць падачы, стан машыны, абмежаванні фармавання і хуткасць апрацоўкі ўніз па плыні.
Важна:
Не змяняйце некалькі параметраў апрацоўкі адначасова пры ліквідацыі непаладак. Адрэгулюйце адну зменную за раз, калі гэта магчыма, запісвайце вынікі і прытрымлівайцеся бяспечных аперацыйных працэдур, каб вызначыць сапраўдную прычыну.
8. Як правільна выбраць машыну для насцілу падлогі SPC?
Выбар машыны для вытворчасці лістоў для падлогі SPC - гэта доўгатэрміновая інвестыцыя. Пакупнікі павінны ацэньваць не толькі першапачатковую цану пакупкі, але і патрабаванні да вытворчасці, надзейнасць абсталявання, тэхнічную падтрымку і магчымасці будучага пашырэння.
8.1 Вызначце свае вытворчыя патрабаванні
Перш чым запытваць прапанову, удакладніце наступную інфармацыю:
- Неабходны дыяпазон шырыні і таўшчыні ліста.
- Мэтавая вытворчая магутнасць у гадзіну.
- Склад матэрыялу SPC і характарыстыкі сыравіны.
- Чаканыя гадзіны працы ў суткі.
- Даступныя завадскія плошчы і ўмовы ўстаноўкі.
- Мясцовае электразабеспячэнне і камунальныя патрабаванні.
8.2 Ацаніце магутнасць экструзіі
Магутнасць экструдара павінна адпавядаць запланаванай вытворчасці і рэцэптуры. Пакупнікі павінны запытваць у пастаўшчыкоў інфармацыю пра практычную прадукцыйнасць пры супастаўных умовах працы замест таго, каб спадзявацца выключна на тэарэтычныя максімальныя лічбы.
8.3 Праверце якасць ліста і стабільнасць вытворчасці
Спытайце ў вытворцы, ці можа машына адпавядаць неабходным патрабаванням па допуску па таўшчыні, шырыні ліста, аздабленню паверхні і спецыфікацыям памераў. Калі гэта магчыма, запытвайце дадзеныя аб вытворчасці ўзораў або машынныя выпрабаванні з выкарыстаннем адпаведнага складу.
8.4 Улічвайце спажыванне энергіі
Сістэмы ацяплення, экструзійныя рухавікі, астуджальнае абсталяванне і дапаможныя агрэгаты - усё гэта спрыяе эксплуатацыйным выдаткам. Параўнайце чаканае энергаспажыванне ўсёй лініі, а не ацэньвайце толькі асноўны экструдар.
8.5 Ацаніце тэхнічную падтрымку
Інструкцыі па ўсталёўцы, навучанне аператараў, наяўнасць запасных частак, дапамога па ліквідацыі непаладак і пасляпродажнае абслугоўванне з'яўляюцца важнымі фактарамі, асабліва для замежных пакупнікоў, якія адкрываюць новае прадпрыемства па вытворчасці падлогавых пакрыццяў SPC.
8.6 Параўнайце агульныя інвестыцыйныя выдаткі
Агульная інвестыцыя можа ўключаць больш, чым кошт пакупкі машыны. Улічыце выдаткі на ўстаноўку, транспарціроўку, электрамантажныя работы, дапаможнае абсталяванне, падрыхтоўку сыравіны, тэхнічнае абслугоўванне і ўвод у эксплуатацыю.
| Пункт ацэнкі | Пытанні, якія трэба задаць пастаўшчыку |
|---|---|
| Вытворчыя магутнасці | Які практычны вынік дае прапанаваная фармулёўка? |
| Памеры прадукту | Які дыяпазон шырыні і таўшчыні ліста можа вырабляць лінія? |
| Энергаспажыванне | Якое прыблізнае агульнае спажыванне энергіі? |
| Аўтаматызацыя | Якія этапы вытворчасці аўтаматызаваны? |
| Ўстаноўка | Якія паслугі па мантажы і ўводу ў эксплуатацыю аказваюцца? |
| Пасляпродажнае абслугоўванне | Ці даступныя тэхнічная падтрымка і запасныя часткі? |
| Забеспячэнне якасці | Ці можа пастаўшчык забяспечыць працэдуры тэсціравання і прыёмкі? |
9. Чаму тэхнічнае абслугоўванне абсталявання важна?
Рэгулярнае тэхнічнае абслугоўванне дапамагае захаваць прадукцыйнасць абсталявання, скараціць непрадбачаныя прастоі і падоўжыць тэрмін службы машыны для вытворчасці лістоў для падлогі з ПВХ SPC.
Штодзённае абслугоўванне
- Агледзіце машыну перад пачаткам вытворчасці.
- Праверце наяўнасць незвычайнага шуму, вібрацыі або ўцечкі.
- Ачысціце даступныя паверхні абсталявання і месцы кантакту з матэрыялам.
- Сачыце за тэмпературай, ціскам і ўмовамі працы.
- Праверце стан ахоўных прылад і аварыйных прыпынкаў.
Перыядычнае тэхнічнае абслугоўванне
- Праверце шрубы і ствалы на прадмет зносу.
- Праверце паверхні ролікаў і выраўноўванне.
- Агледзіце падшыпнікі, сістэмы трансмісіі і кропкі змазкі.
- Праверце электрычныя злучэнні і кампаненты кіравання.
- Праверце прадукцыйнасць сістэмы астуджэння і ацяплення.
Інтэрвалы тэхнічнага абслугоўвання павінны адпавядаць рэкамендацыям вытворцы абсталявання і рэальным умовам эксплуатацыі. Перад аглядам або рамонтам адключыце крыніцы сілкавання і выканайце неабходныя працэдуры блакіроўкі і бяспекі.
10. Часта задаюць пытанні
Q1. Для чаго выкарыстоўваецца машына для вытворчасці лістоў для падлогі з ПВХ SPC?
Ён выкарыстоўваецца для вытворчасці цвёрдых стрыжневых лістоў SPC з ПВХ смалы, карбанату кальцыя, стабілізатараў і іншых дабавак. Гэтыя лісты пасля перапрацоўваюцца ў падлогавыя вырабы SPC.
Q2. У чым асноўная розніца паміж падлогавым пакрыццём ПВХ і падлогавым пакрыццём SPC?
Для падлогі SPC выкарыстоўваецца цвёрды каменна-пластыкавы кампазітны стрыжань, які звычайна змяшчае ПВХ і мінеральныя напаўняльнікі. Звычайныя гнуткія падлогі з ПВХ могуць выкарыстоўваць розныя склады і структуры. Іх калянасць, паводзіны памераў і прымяненне могуць адрознівацца.
Q3. Чаму для вытворчасці SPC звычайна выкарыстоўваецца двухшнековый экструдар?
Двухшнековый экструдар забяспечвае функцыі транспарціроўкі, змешвання і пластыфікацыі матэрыялу. Яго канфігурацыя можа быць распрацавана для апрацоўкі злучэнняў ПВХ з высокім напаўненнем, якія выкарыстоўваюцца ў вытворчасці стрыжневых лістоў SPC.
Q4. Якія фактары ўплываюць на прадукцыйнасць лініі па вытворчасці лістоў SPC?
Выхад залежыць ад канструкцыі экструдара, канфігурацыі шнека, магутнасці рухавіка, складу матэрыялу, стабільнасці падачы, умоў апрацоўкі і магутнасці наступнага абсталявання.
Q5. Ці можа адна вытворчая лінія вырабляць лісты SPC рознай таўшчыні?
Многія вытворчыя лініі могуць падтрымліваць розныя спецыфікацыі таўшчыні ў межах запланаваных працоўных дыяпазонаў. Пакупнікі павінны пацвердзіць у пастаўшчыка даступны дыяпазон рэгулявання і неабходныя інструменты або змены канфігурацыі.
Q6. Як вытворцы могуць паменшыць адходы пры вытворчасці лістоў SPC?
Выкарыстоўвайце стабільную сыравіну, падтрымлівайце стабільныя ўмовы экструзіі, кантралюйце таўшчыню ліста, аптымізуйце астуджэнне і правярайце прадукты на працягу ўсяго вытворчага працэсу. Ранняе выяўленне дэфектаў дапамагае прадухіліць непатрэбныя адходы.
Q7. Да чаго павінны падрыхтавацца пакупнікі, перш чым набыць машыну для вытворчасці SPC?
Падрыхтуйце мэтавыя памеры ліста, чаканы аб'ём вытворчасці, склад сыравіны, план завода, электрычныя патрабаванні, бюджэт і чаканы графік вытворчасці. Гэтыя дэталі дапамагаюць пастаўшчыкам рэкамендаваць прыдатную канфігурацыю.
Q8. Колькі часу займае ўстаноўка і ўвод у эксплуатацыю вытворчай лініі SPC?
Перыяд ўстаноўкі і ўводу ў эксплуатацыю залежыць ад канфігурацыі лініі, памеру абсталявання, гатоўнасці завода, электрычных злучэнняў і патрабаванняў да навучання аператараў. Пакупнікі павінны запытаць у вытворцы расклад для канкрэтнага праекта.
Q9. Ці даступны аўтаматычны рэжым для вытворчасці лістоў для падлогі SPC?
так. У залежнасці ад канфігурацыі вытворчая лінія можа ўключаць аўтаматычную падачу, цэнтралізаванае кіраванне працэсам, сінхранізаваную транспарціроўку і аўтаматычную рэзку. Адпаведны ўзровень аўтаматызацыі залежыць ад вытворчых мэтаў вытворцы і інвестыцыйнага бюджэту.
Q10. Як я магу атрымаць прыдатную цану на лінію па вытворчасці лістоў для падлогі SPC?
Звярніцеся да дасведчанага вытворцы абсталявання і падайце спецыфікацыі мэтавага ліста, неабходную вытворчую магутнасць, інфармацыю аб сыравіне і фабрычных умовах. Падрабязны спіс патрабаванняў дапамагае пастаўшчыку ацаніць адпаведную канфігурацыю машыны.
Шукаеце надзейнае рашэнне для вытворчасці лістоў для падлогі SPC?
Выбар правільнай машыны для вырабу лістоў для падлогі з ПВХ SPC можа істотна паўплываць на вашу эфектыўнасць вытворчасці, кансістэнцыю прадукту і доўгатэрміновыя эксплуатацыйныя выдаткі.
Ёнтэімкнецца прадастаўляць машынныя рашэнні для апрацоўкі пластыка і вытворчасці падлогавых пакрыццяў. Незалежна ад таго, плануеце вы новую фабрыку падлогавых пакрыццяў SPC або мадэрнізуеце існуючыя вытворчыя магутнасці, выбар правільнай канфігурацыі абсталявання з'яўляецца першым важным крокам.
Падзяліцеся з нашай камандай сваімі вытворчымі патрабаваннямі, памерамі лістоў, запланаванай прадукцыяй і характарыстыкамі матэрыялаў. Мы можам дапамагчы вам вывучыць падыходнае вытворчае рашэнне для вашага праекта.
Звяжыцеся з намі